같은 이보션(Ivotion)이라도 밀링용 PMMA 블록과 3D 프린팅 레진은 장단점이 서로 엇갈립니다. 고온·고압으로 압축한 PMMA 블록은 기포가 없고 강도가 높은 대신, 깎여 나가는 소재가 많고 언더컷이 심하면 툴이 닿지 않는 부위가 생깁니다. 프린팅 레진은 필요한 만큼만 출력하고 복잡한 형태와 여러 개 동시 출력에 강합니다. 다만 프린팅에는 조건이 하나 더 붙습니다. 레진만큼이나 프린터와의 궁합이 결과를 좌우한다는 점입니다.
IDS에서 눈에 들어온 소재
2025년 독일 쾰른 IDS에서 이기봉 대표소장의 눈길을 가장 끈 곳은 이보클라(Ivoclar) 부스였습니다. 그곳에서 본 이보션 베이스 프린팅 시스템은 이보클라가 만들면 다르다는 확신을 주었다고 소장님은 적었습니다. 이 레진은 같은 해 가을 이보클라 코리아를 거쳐 국내에 정식 출시되었고, 소장님은 가산동에서 열린 출시 세미나에서 유럽 연자의 발표와 출력물을 직접 확인했고, 이후 센트릭에 도입했습니다.
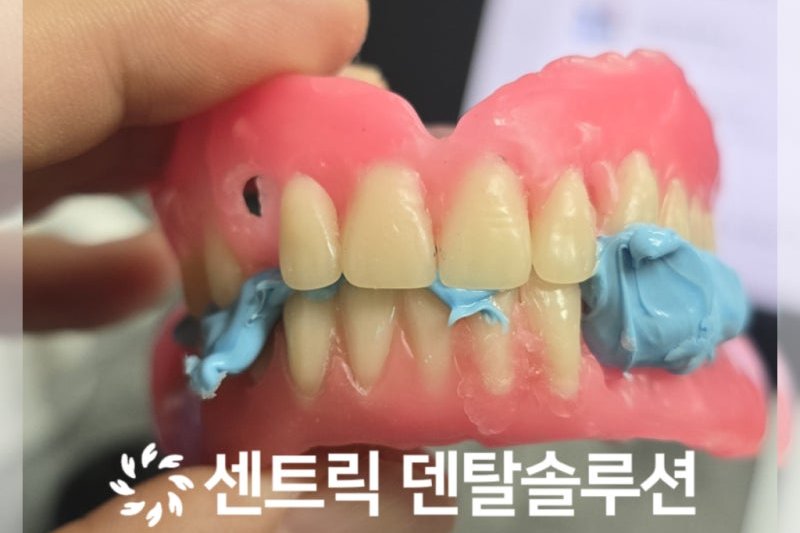
이보션에는 밀링용 PMMA 블록과 3D 프린팅용 덴처 베이스 레진이 함께 있습니다. 그래서 같은 제조사 안에서 두 방식을 나란히 비교해 볼 수 있습니다.
표로 놓고 보면 갈리는 지점
아래 비교는 센트릭이 정리한 내용이며, 물성 표현은 제조사 자료를 기준으로 합니다.
| 항목 | 이보션 PMMA 블록(밀링) | 이보션 3D 프린팅 레진 |
|---|---|---|
| 강도·밀도 | 고온·고압 압축으로 기포가 없고 물리적 강도가 매우 높음 | 프린팅 레진 가운데 물성이 높은 편(제조사 설명), 적절한 탄성 |
| 심미성 | 셸 지오메트리(Shell Geometry) 기술로 치아와 베이스 경계가 자연스러움 | 베이스와 치아를 따로 출력해 결합, 색상 표현의 폭이 넓음 |
| 재료 효율 | 블록 소모가 많고 가공 후 버려지는 소재가 많음 | 필요한 양만 출력해 버려지는 재료가 거의 없음 |
| 복잡한 형태 | 언더컷이 심하면 툴이 닿지 않아 미가공 영역이 생김 | 복잡한 내부 구조나 얇은 부위도 출력 가능 |
| 제작 속도 | 여러 개를 만들 때 밀링 시간이 상대적으로 김 | 여러 개의 베이스를 한 번에 출력 |
강도와 치아·베이스 경계의 자연스러움은 PMMA 블록 쪽에 무게가 실립니다. 재료를 버리지 않는 점, 언더컷과 얇은 부위를 가리지 않는 점, 여러 개를 한 번에 뽑는 생산성은 프린팅 쪽의 몫입니다. 어느 쪽이 낫다기보다, 케이스의 형태와 원하는 물성을 보고 고르는 문제에 가깝습니다.
좋은 레진도 장비와 맞아야 한다
"재료가 아무리 좋아도 장비와의 궁합이 맞지 않으면 무용지물입니다." — 이기봉 대표소장
프린팅 덴처 베이스에서 이 말은 프린트 프로파일 이야기입니다. 이보클라는 홈페이지에 Asiga(아시가)와 SprintRay(스프린트레이) 프린터용 이보션 프로파일을 공식으로 올려 두었습니다. 수축률과 중합 강도를 계산해 넣은 값이라는 것이 제조사 설명입니다. 출력 조건을 기공사가 저마다 잡는 대신 이 값을 그대로 쓰면, 숙련도에 따라 벌어지던 결과 편차가 줄어듭니다. 센트릭은 이 공식 워크플로우를 그대로 도입해 덴처 베이스를 만들고 있습니다.
센트릭이 이보션 프린팅을 쓰는 이유는 두 가지로 정리됩니다. 하나는 환자의 편안함입니다. 이보클라의 생체 적합성 레진을 정밀하게 출력하면 구강 안에서 안정적이고 잘 맞는 베이스를 만들 수 있다고 봅니다. 다른 하나는 거래처 치과와의 신뢰입니다. 검증된 재료와 공식 데이터를 쓰면 리메이크를 줄이고 결과를 미리 내다보기 쉬워집니다.
기계를 돌리는 것만으로 디지털 덴처가 되지는 않습니다. 어떤 재료가 환자에게 맞는지 고민하고 그 재료의 성질을 먼저 이해하는 일, 센트릭은 그것을 디지털 덴처의 출발점으로 봅니다.